β--PPH 90 asteen kyynärpään lämpöfuusioliitin 1,6 MPa
1. Tämä liitin on suunniteltu putkilinjojen 90 asteen suunnanmuutoksiin ja so...
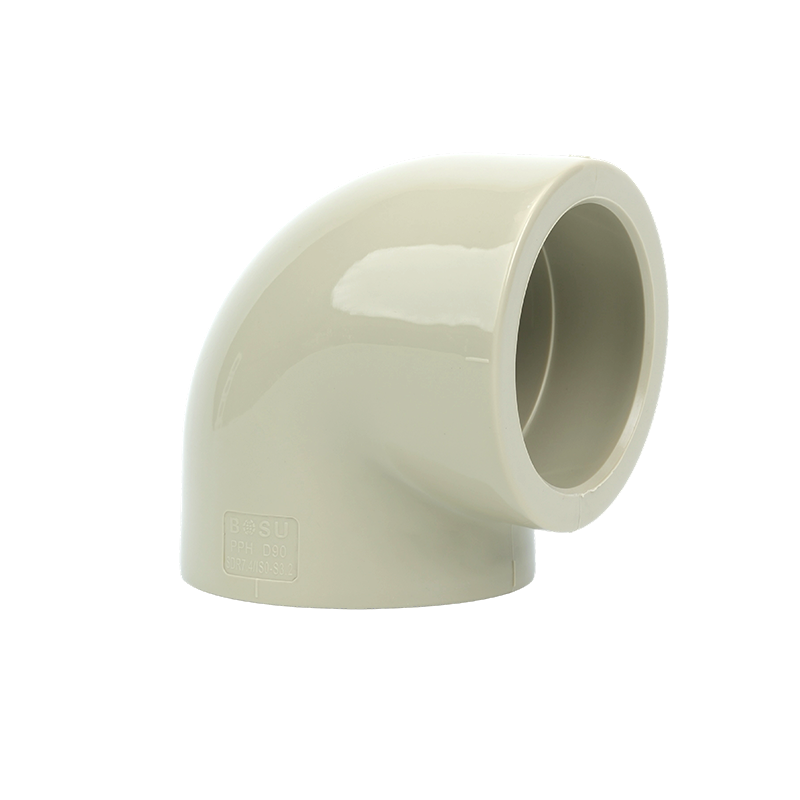
1. Tämä liitin on suunniteltu putkilinjojen 90 asteen suunnanmuutoksiin ja so...
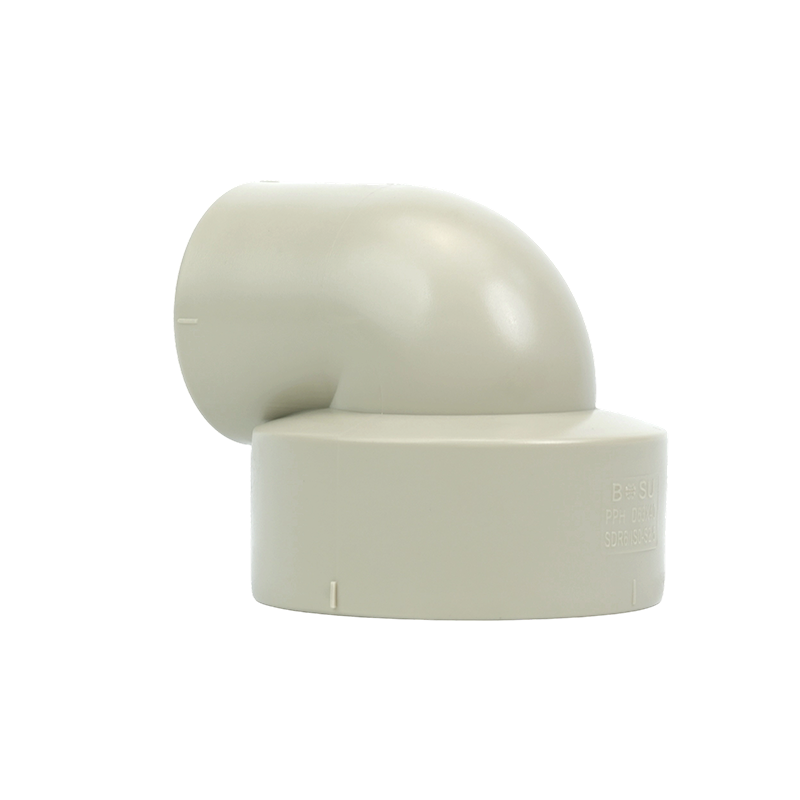
1. Tätä liitosta käytetään kahden eri halkaisijan omaavan putken yhdistämisee...
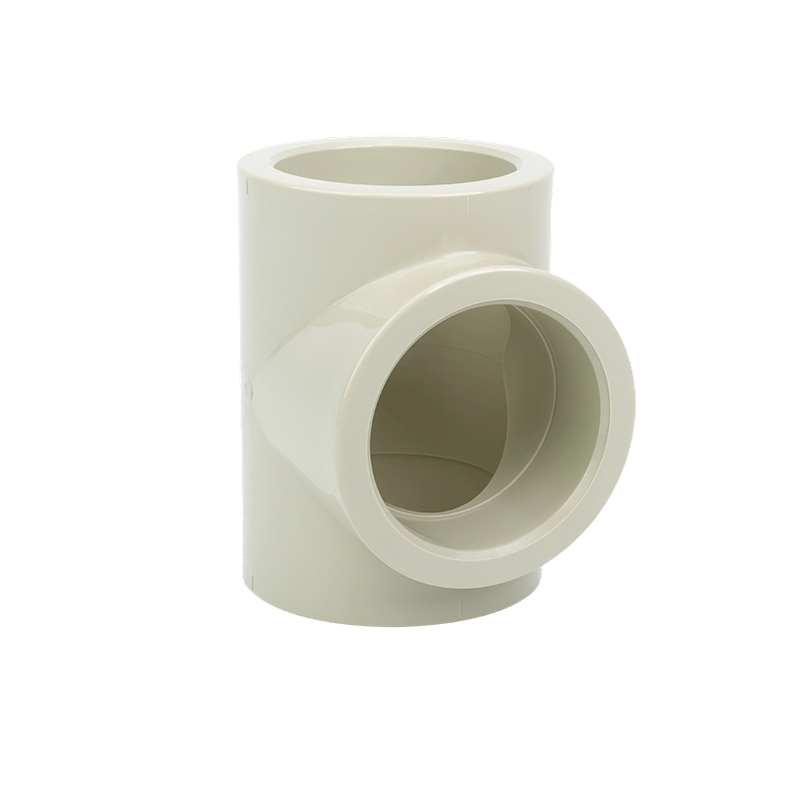
1. Se on eräänlainen putkiliitos, jota käytetään, kun pääputkilinjan täytyy h...
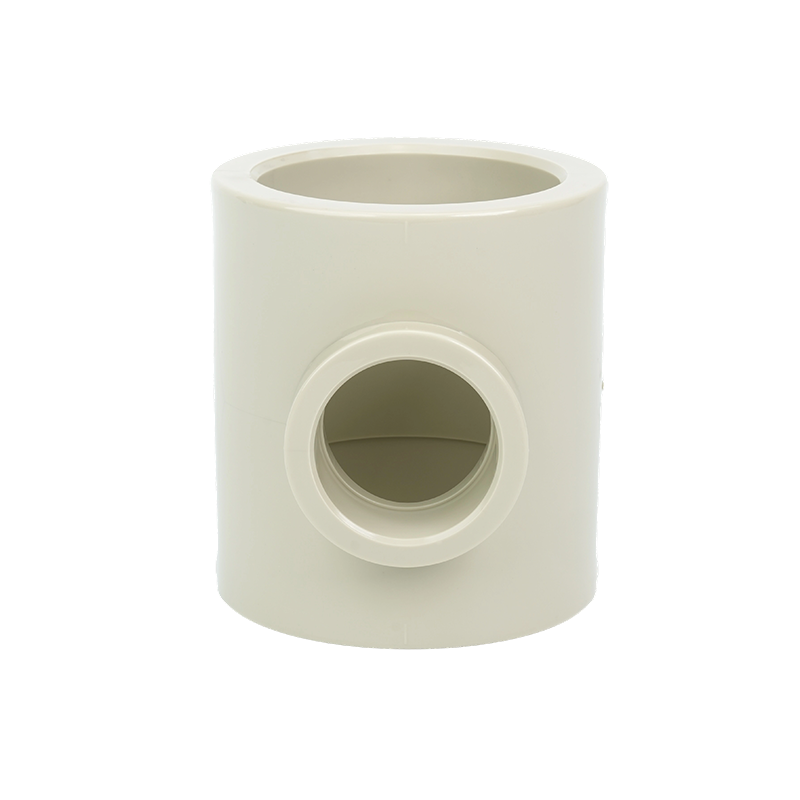
1.Tällä liittimellä luodaan haaralinja pääputkistosta, mikä mahdollistaa l...
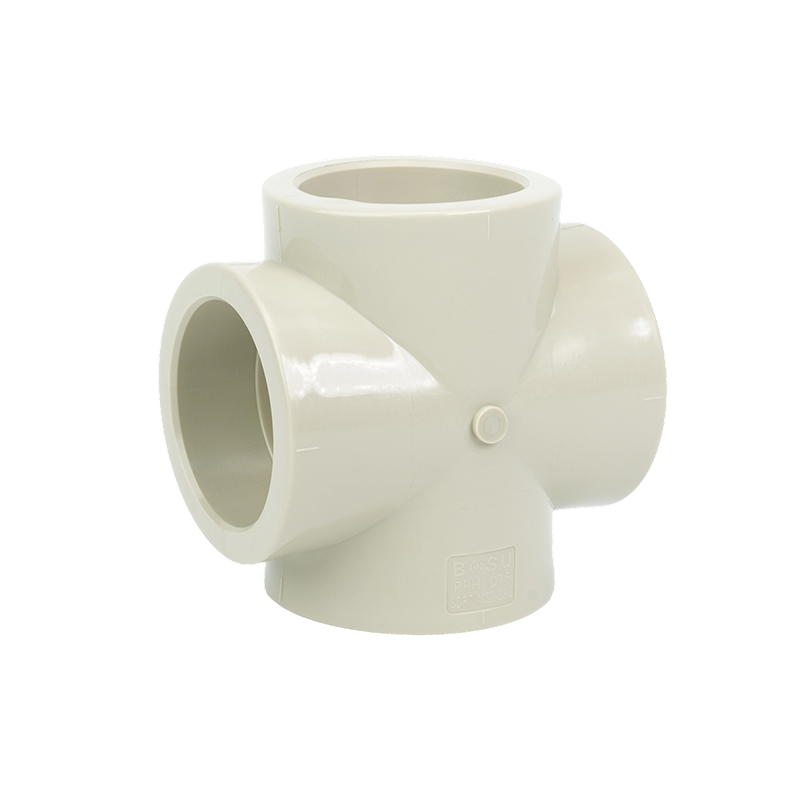
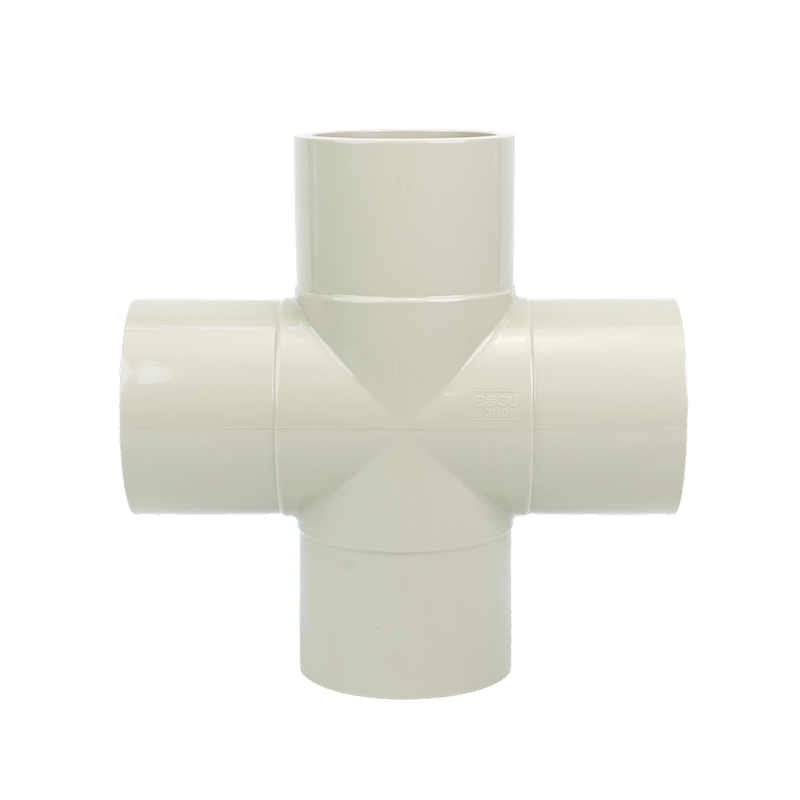
1. Käytetään neljän saman halkaisijan omaavan putken yhdistämiseen, jotka lei...
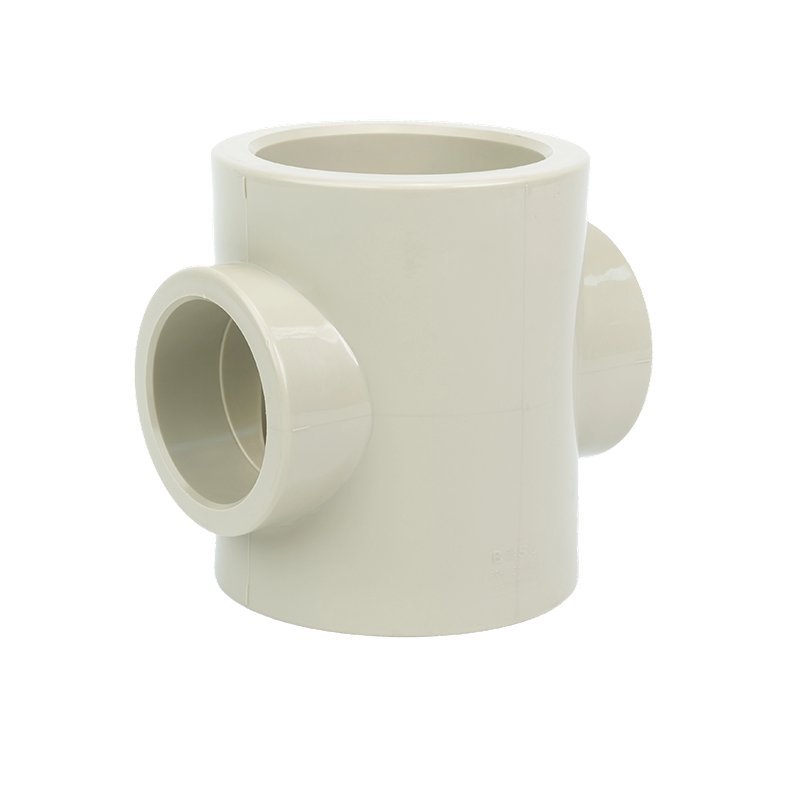
1.Käytetään neljän eri halkaisijan omaavan putken yhdistämiseen, jotka lei...
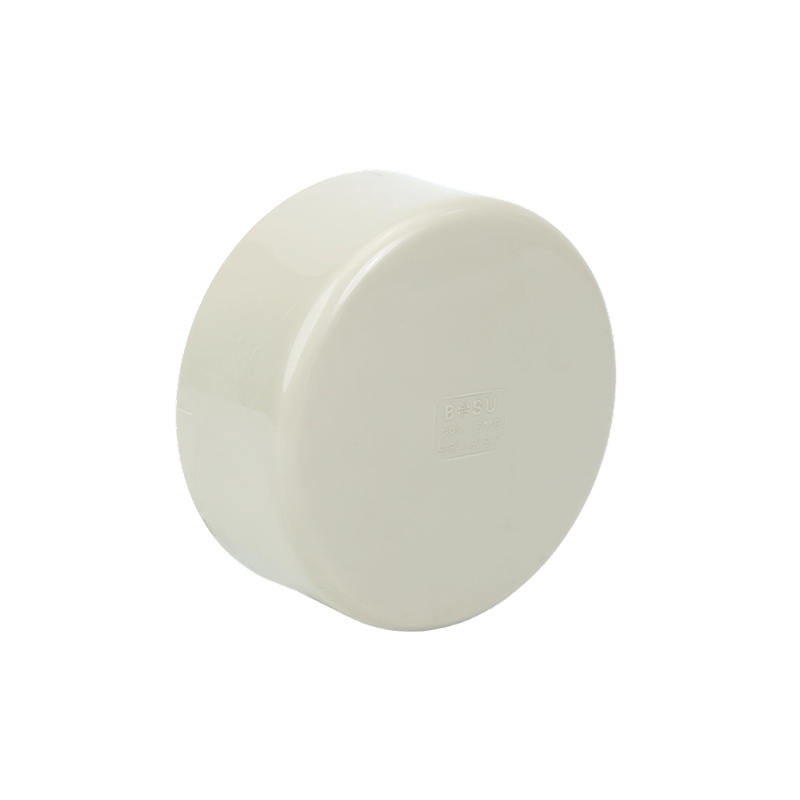
1. Kestävä, korroosionkestävä, kevyt, käytetään putkistojen tiivistämiseen. S...
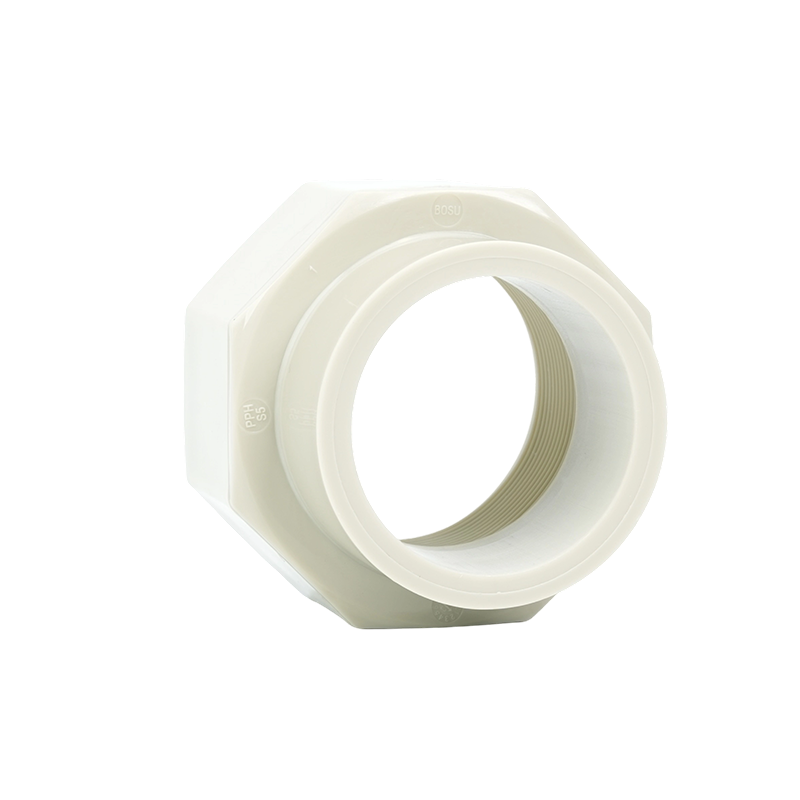
1. Tämä tuote on nopea, turvallinen ja tehokas asennus. Sen sileät sisä- ja u...
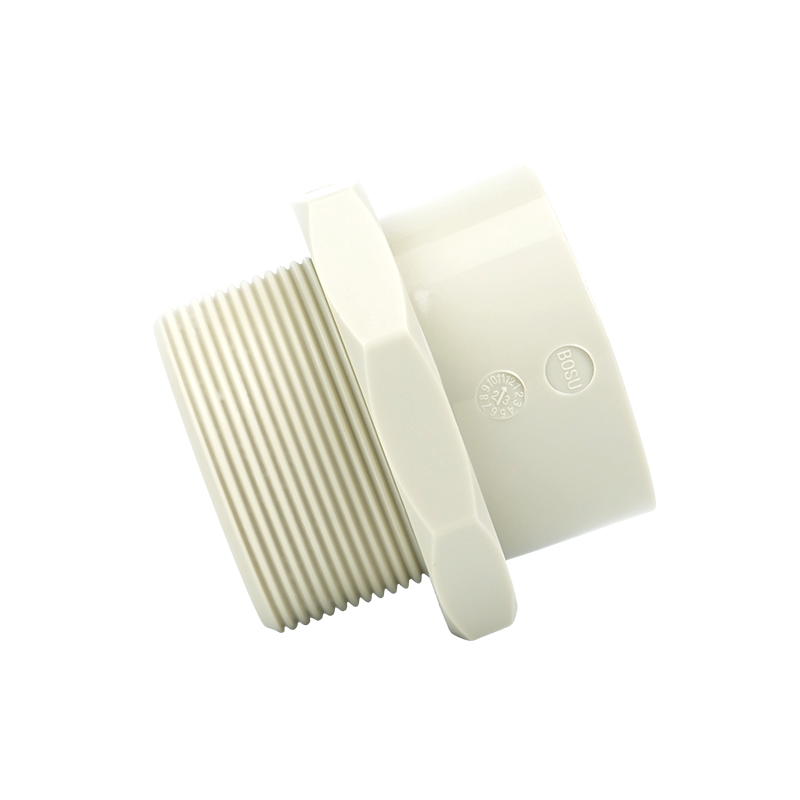
1. Nopea liitäntä, korkea paineenkestävyys, hyvä tiivistys, turvallinen ja lu...
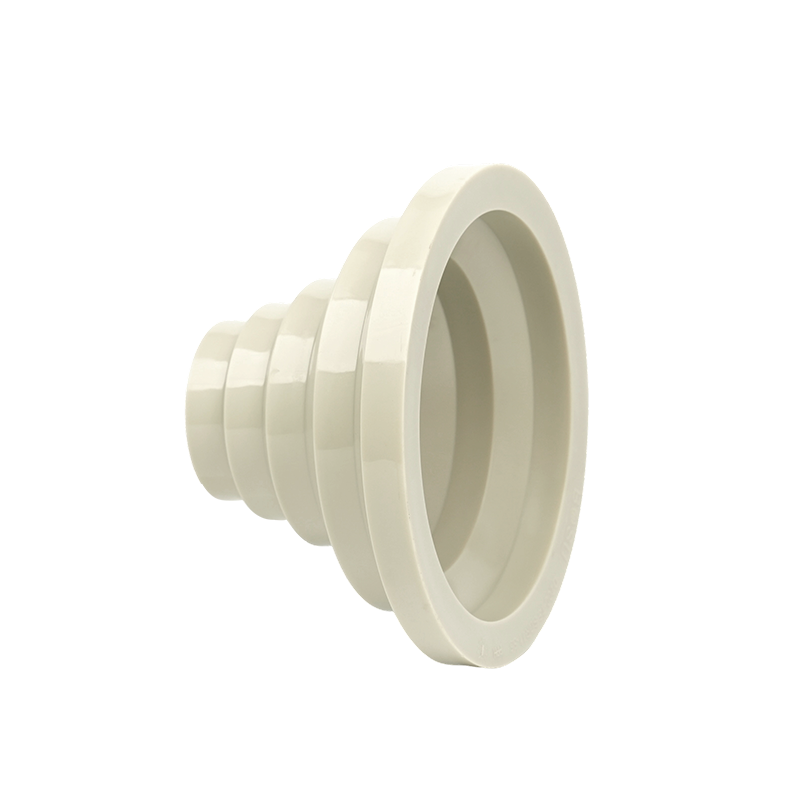
1. β-PPH piikkipää on samankeskisen supistusosan tyyppi, jolle on tunnusomais...
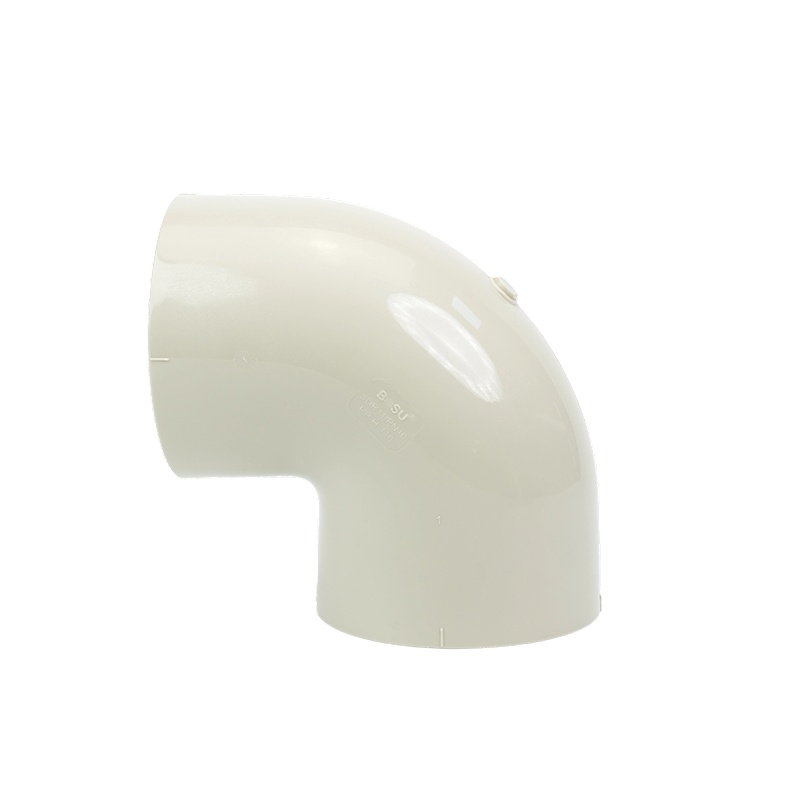
Tämä päittäishitsattu kyynärpää tarjoaa tyylikkään ja huippuluokan ulkonäön a...
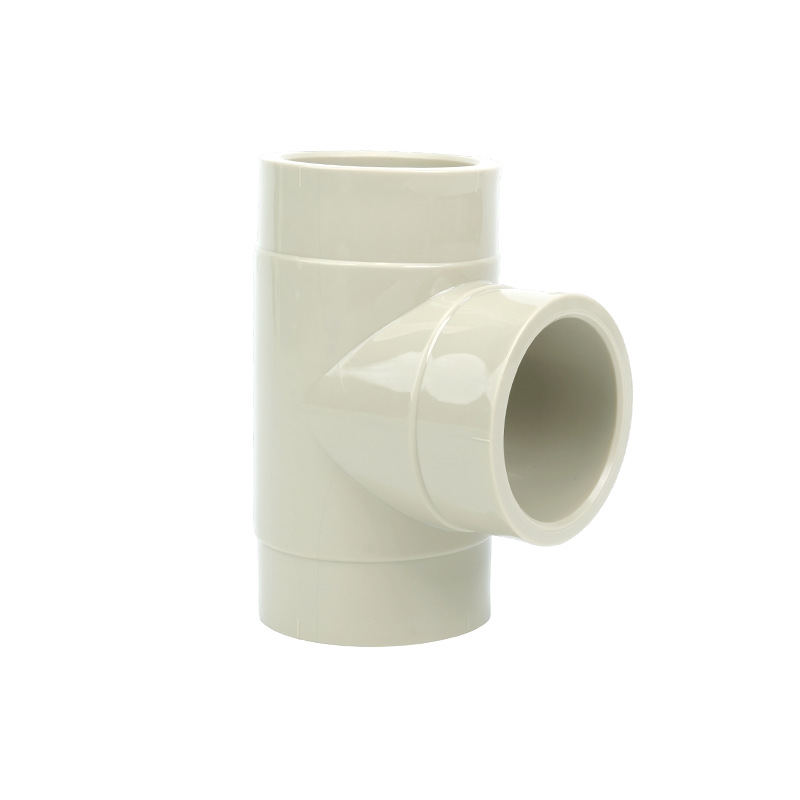
1. Erinomainen rakenne ja suuri iskulujuus. 2. Kevyt kuljetusta ja asennus...
Kemiantehtaan sammutushenkilöstöllä oli yksi työ jäljellä ennen uudelleenkäynnistystä: 12 metrin venttiilin vuotavan tiivisteen vaihtaminen täysin hitsatun PPH-linjan sisällä. Cutting the pipe meant a new spool, a new weld, a cooling wait and a second pressure test, four extra hours on a schedule with none to spa...
Näytä lisääOstatko muovisen palloventtiilin kysymällä "myytkö niitä?" Näin projektit päätyvät maksamaan kahdesti. Se, toimiiko muovinen palloventtiili hiljaa viisi vuotta vai epäonnistuu ensimmäisen kerran, ratkaisee rungon materiaali, tiivisteen elastomeeri ja se, miten venttiilin runko liittyy putkeen – ei tarjouslomakkee...
Näytä lisääKaksi asentajaa, yksi kela 2 kpl PVDF-putkessa ja laatikko DN 50 laippasovittimia. Kaikki saapuu aikataulussa, eikä mikään sovi: putken ulkohalkaisija on 60,3 mm, kun taas adapteri on koneistettu 50 mm:n ulkohalkaisijalle. Kumpikaan etiketti ei ole väärä. Osat kuuluvat yksinkertaisesti kahteen eri kokojärjestelmä...
Näytä lisää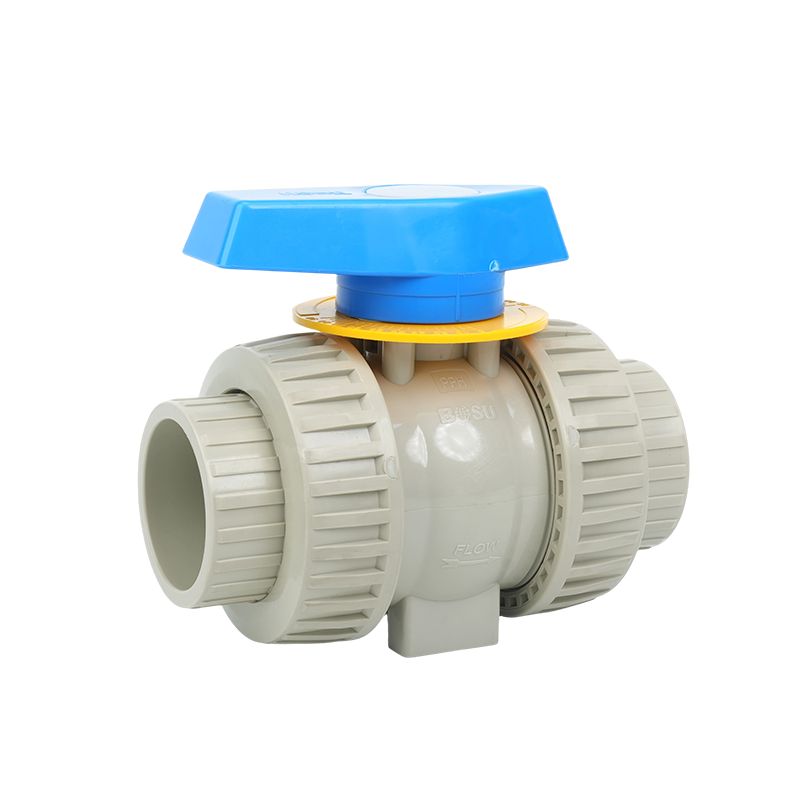
1. Tuotteen ominaisuudet: Henkilökohtainen kahvan ilmaisintoiminto, asenna LO...
Näytä lisää
1. Käytetään neljän saman halkaisijan omaavan putken yhdistämiseen, jotka lei...
Näytä lisää
1.Käytetään neljän eri halkaisijan omaavan putken yhdistämiseen, jotka lei...
Näytä lisää
1. Kestävä, korroosionkestävä, kevyt, käytetään putkistojen tiivistämiseen. S...
Näytä lisää
1. Tämä tuote on nopea, turvallinen ja tehokas asennus. Sen sileät sisä- ja u...
Näytä lisääMihin asennus- ja hitsausprosessien avainkohdat ovat? β-PPH Liittimet ?
1. Pinnan puhdistus ja leikkauslaatu
Ennen asennusta öljy, pöly ja ruoste on poistettava perusteellisesti putkien ja liittimien pinnoilta puhtaan kosketuspinnan varmistamiseksi.
Putken päät on leikattava suorakulmaisesti käyttämällä erityistä leikkaustyökalua, jotta varmistetaan kohtisuora, purseeton päätypinta optimaalisen lukitusvoiman saavuttamiseksi.
2. Sopivan yhteystavan valinta
β-PPH-materiaaleille voidaan käyttää kahta menetelmää: kuumasulatehitsausta (sähköfuusio) tai liimaliitosta. Kuumasulatehitsaus on yleisimmin käytetty prosessi, joka mahdollistaa vuotamattoman ja luotettavan liitoksen.
3. Keskeiset hitsausprosessin parametrit
Lämmityslämpötila: Säädetään yleensä välillä 210 ℃ - 230 ℃ varmistaakseen, että materiaali on täysin pehmentynyt ilman lämpöhajoamista.
Paineen pitoaika: Säilytä painetta 8–12 sekuntia kuumentamisen jälkeen, jotta sulate täyttyy kokonaan ja muodostaa tasaisen hitsin.
Jäähdytys: Anna jäähtyä luonnollisesti vähintään 30 sekuntia hitsauksen jälkeen välttääksesi nopean jäähtymisen, joka voi aiheuttaa sisäistä rasitusta.
4. Laaduntarkastus ja vuotojen ehkäisytoimenpiteet
Suorita hitsauksen jälkeen ilmatiiviystesti (kuten heliumvuodon havaitseminen tai hydrostaattinen testi) varmistaaksesi, että vuotoja ei ole, ennen kuin otat putken käyttöön.
Tarkista hitsaus kuplien, halkeamien tai epätäydellisen sulamisen varalta; hitsaa tarvittaessa uudelleen.
Kuinka valita β-PPH-liittimien tekniset tiedot materiaalityypin, työpaineen ja lämpötilan perusteella?
1. Median syövyttävyys
Syövyttävissä aineissa, kuten vahvoissa hapoissa ja emäksissä, tulee käyttää paksumpia seinäosia tai korroosionkestäviä β-PPH-modifioituja materiaaleja kemiallisen vaikutuksen estämiseksi.
Neutraalille tai heikosti syövyttävälle aineelle (kuten puhdas vesi ja höyry) voidaan käyttää vakioseinämäpaksuisia liittimiä.
2. Yhteensopiva työpaine ja lämpötila
β-PPH-putkien pitkän aikavälin käyttölämpötila-alue on -20 ℃ - 100 ℃, ja lyhytaikainen maksimikestolämpötila on 110 ℃. Korkeampi lämpötila vähentää merkittävästi paineenkestävyyttä; suurin käyttöpaine (MOP) 60 ℃:ssa on noin 50 % nimellispaineesta. Putkiliitosta valittaessa on huomioitava mitoituspaine (yleensä 1,25 kertaa suurin käyttöpaine) ja lämpötilan korjauskerroin, jotta varmistetaan, että liitos ei ylitä materiaalin paineenkestorajaa todellisissa käyttöolosuhteissa.
3. Seinän paksuus ja nimelliskoko
Valitse sopiva nimellishalkaisija (DN) ja seinämän paksuus (PN) väliaineen viskositeetin, virtausnopeuden ja järjestelmän painehäviön vaatimusten perusteella.
Korkeapaineisiin ja matalalämpöisiin ympäristöihin suositellaan PN16:ta tai sitä korkeampaa, paksummilla seinillä; normaalissa lämpötilassa ja paineessa PN10–PN12 riittää.
4. Asennustavan vaikutus valintaan
Kuumasulatehitsauksella on suhteellisen kevyet vaatimukset putken seinämän paksuudelle, mutta hitsauksen laatu on varmistettava; laippaliitännöillä on korkeammat vaatimukset putken seinämän paksuudelle, ja ne vaativat yhteensopivuuden asianmukaisten laipanpaksuuksien ja pulttien kanssa.
Tuotteet
Yritystiedot
Osoite: No. 55 Haichuan Road, High-Tech Zone, Dongtai City, Jiangsun maakunta, Kiina
Matkapuhelin: +86 137 7009 5258
Puhelin: +86-515-85479999
Sähköposti: [email protected]
Haluamme kuulla mielipiteesi!